Çapraz bağlı
UHMWPE
THR için
Polietilen aşınma döküntülerine atfedilebilen protez bileşenlerinin erken gevşemesinin, orta ila uzun vadede başarısızlığın ana nedenlerinden biri olduğu yaygın olarak kabul edilmektedir. Protez bileşenlerde, UHMWPE'nin deforme olabilme özelliğinden dolayı aşınma kalıntıları, şekil olarak uzatılmış mikrometrik boyutlarda (fibriller) ve nanometrik boyutlarda, daha küresel şekillidir (nanopartiküller). Son zamanlarda dört farklı adımı tanıyan çapraz bağlama teknolojileri geliştirildi:
Çapraz bağlanmayı sağlamak için 50 ila 100 kGy arasındaki doz seviyelerinde gama veya beta ışınlarıyla radyasyon.
Radyasyon sırasında oluşan artık serbest radikalleri ortadan kaldırmak için 80°C ile 160°C arasındaki sıcaklıklarda ısıtma.
Yüzeysel oksitlenmiş tabakanın çıkarılmasıyla sonuçlanan bileşenin işlenmesi.
Yapıda daha fazla değişiklik yapılmasını önlemek için radyasyonsuz son sterilizasyon.
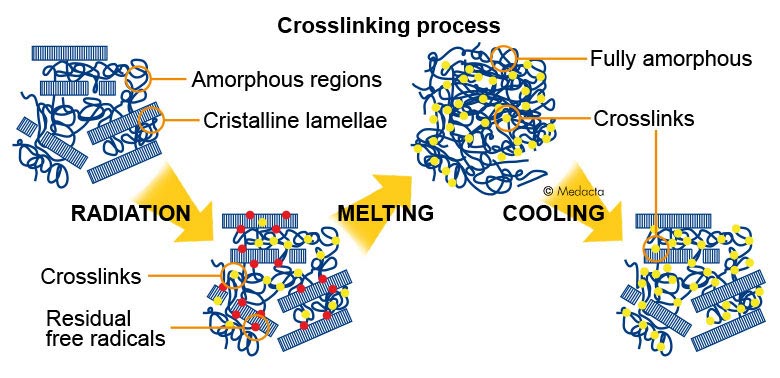
Yukarıdaki şekilde işlenen tüm UHMWPE türleri aşağıdaki özelliklere sahiptir (tedavi koşullarına bağlı bazı farklılıklar olsa da):
son derece düşük aşınma oranları;
yaşlanmayla ilgili fenomenlerin yokluğu ve gerçekten de klinik kullanım açısından büyük ilgi görmektedir.
Klinik araştırmalar devam ediyor ve ilk olumlu ön sonuçlar şu anda mevcut.[1]
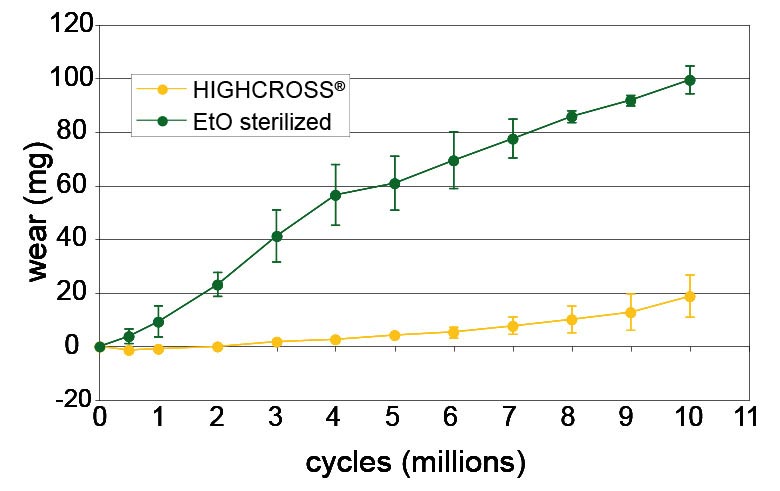
Kalça eklemi simülatöründe 10 milyon aşınma döngüsünden sonra çapraz bağlı UHMWPE aşınma oranı neredeyse sıfırdır ve 25 kGy sterilize edilmiş ve çapraz bağlı malzeme aşınma oranı arasında önemli bir fark vardır. Bu nedenle yapay yaşlandırma sonrasında çapraz bağlı UHMWPE'nin aşınma oranında herhangi bir fark oluşmaz.[5]
10 milyon döngüden sonra kalça eklemi simülatöründen alınan aşınma testi sonuçları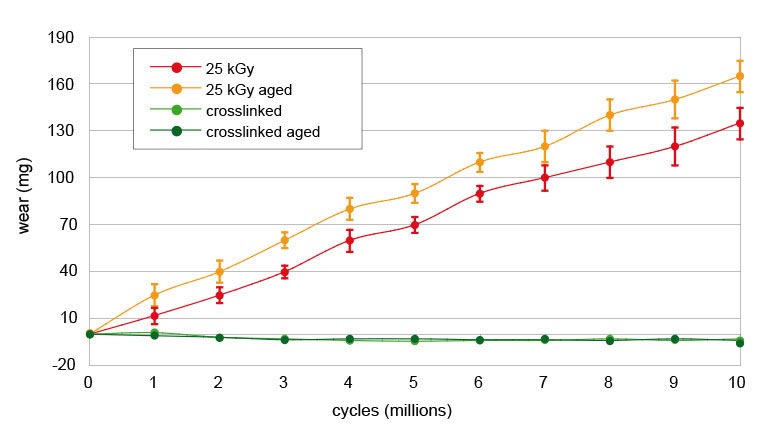
Çapraz bağlı UHMWPE'nin farklı türleri ticari olarak mevcuttur ve aşağıdakilerle karakterize edilir:
Çapraz bağlı UHMWPE'lerin tümü, esas olarak düşük radyasyon seviyeleri, düşük stabilizasyon sıcaklıkları ve gama ışınlarıyla son sterilizasyon nedeniyle yeterli performans sağlamaz. Palm Medical'ın HIGHCROSS özelliği şu şekildedir:
Bu tür yenilikçi üretim stratejileri, gelişmiş özelliklere sahip, yüksek kaliteli bir malzeme sağlar.
Palm Medical, mükemmel in vitro ve ilk kısa vadeli sonuçları doğrulamak için uzun vadeli klinik çalışmalara başlamıştır.
Aşınma direncinin radyasyon seviyesiyle orantılı olarak arttığı, 100 kGy'ye maruz kaldıktan sonra çok düşük aşınma değerlerine ulaştığı kanıtlanmıştır.
50 kGy radyasyon mikrometrik aşınma parçacıklarını ortadan kaldırır, ancak bol miktarda kalan nanometrik parçacıkları ortadan kaldırmaz.
Geleneksel UHMWPE[2] tarafından üretilen miktarla karşılaştırıldığında, yalnızca en az 100 kGy radyasyon seviyelerinde nanopartiküllerin sayısı azalır.
Disk testlerinde pin: etki veya radyasyon dozu[2]
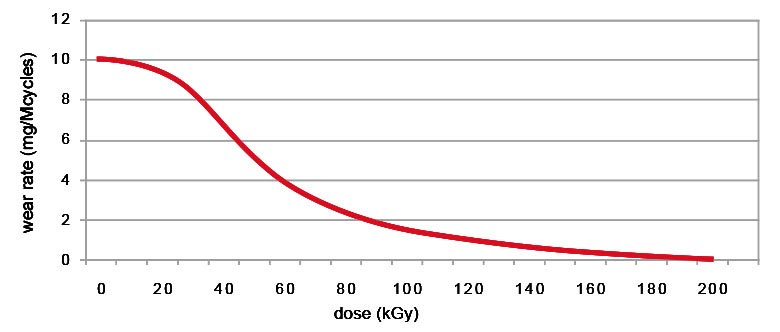
Kalça simülatörü testleri: çapraz bağlama koşullarının etkisi[2]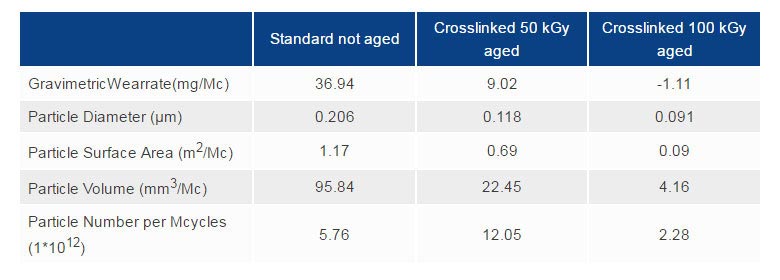
Çapraz bağlanma ışınlama sırasında (havada veya nitrojende) meydana gelir ancak aynı zamanda serbest radikallerin oluşumu da vardır.
25 kGy gama ışınları sterilizasyonu, implantasyondan önce ve sonra oksidasyonla sonuçlanır (sterilizasyon nitrojende gerçekleşse bile). Oksidasyon, malzemenin mekanik özelliklerinde ciddi bir düşüşle birlikte zayıflamasına neden olur.
Radyasyondan sonra malzeme ısıl işlemle stabilize edilirse serbest radikaller ortadan kaldırılabilir.
Serbest radikallerin tamamen ortadan kaldırılması ancak sıcaklığın 135°C'nin (UHMWPE'nin erime noktası)[3] üzerine çıkması durumunda sağlanır.
Bu şekilde çapraz bağlı ve stabilize edilmiş UHMWPE'nin mekanik özellikleri zaman içinde değişmeden kalır ve dolayısıyla zamanla bozulan standart UHMWPE'nin mekanik özelliklerinden daha üstün olur.[3]
Yüksek çapraz bağlanma, UHMWPE'nin aşınma direncini artırır ancak diğer mekanik özelliklerde hafif bir düşüşe neden olur.
Aynı radyasyon seviyesi için, bu mekanik özellikler UHMWPE'nin %42 ila %54 arasında değişebilen kristalliğinden güçlü bir şekilde etkilenir. Çapraz bağlı UHMWPE için aşınma direnci ve diğer mekanik özellikler arasında en iyi uzlaşmayı yalnızca üretim sürecinin, özellikle de soğutma hızının dikkatli kontrolü sağlar.[3]
Çapraz bağlama prosesi ve işlemeden sonra nihai implantın sterilize edilmesi gerekir.
Yeni serbest radikal oluşumunu ve müteakip oksidasyonu önlemek amacıyla etilen oksit (veya gaz plazması) ile inert bir son sterilizasyon işleminin kullanılması gerektiği açıktır.
Gama ışınlarını içeren herhangi bir sterilizasyon işleminden (nitrojen veya vakum gibi inert bir ortamda bile) kaçınılmalıdır[4].
Aşınma direnciyle ilgili olarak, çapraz bağlı UHMWPE aşınmasının normal test parametreleri kullanılarak ölçülemediği geniş çapta kanıtlanmıştır. Bu nedenle Palm Medical, pürüzlülüklerini artırmak için HIGHCROSS'u hidroksiapatit tozuyla aşındırılmış CoCrMo kafalarla eşleştirerek kritik koşulları simüle eden aşınma testleri gerçekleştirdi. Sonuçlar, HIGHCROSS ile işlenmiş astarların standart UHMWPE astarlardan önemli ölçüde daha yüksek aşınma direncine sahip olduğunu göstermektedir.
10 milyon döngüden sonra aşınmış yüzeyin optik mikrofotoğrafları, standart UHMWPE gömleklerinde (aşınma sürecinden dolayı) hiçbir işleme izi kalmadığını göstermektedir. Aksine, HIGHCROSS gömlekleri hala torna tezgahında işleme izlerini gösteriyor.[5]


Mekanik özelliklerle ilgili olarak, yapay yaşlandırma sonrasında HIGHCROSS, 25 kGy gama ışını ile sterilize edilmiş UHMWPE'ye kıyasla mekanik özelliklerini daha iyi korur.
[1] Currier, B.H:, Wittman, M.W., “Çapraz Bağlı Asetabular Rulmanların Geri Alma Analizi”, Eklem Değiştirmeleri için Çapraz Bağlı ve Isıl İşlem Görmüş UHMWPE STP1445, ASTM 2004
[2] Scott, M., Widding, K., Ries, M., Shanbhag, A., Smith & Nephew, Inc. Memphis. "Anatomik Kalça Simülatöründe Test Edilen Geleneksel ve Çapraz Bağlı Ultra Yüksek Moleküler Ağırlıklı Polietilenin Aşınma Parçacığı Analizleri" 47. Yıllık Toplantısı, ORS, 25-28 Şubat 2001, San Francisco, Kaliforniya
[3] Chiesa R, Moscatelli M, Giordano C, Siccardi F, Cigada A, 2004 "Çapraz bağlı UHMWPE'nin yapısal, mekanik ve aşınma özellikleri üzerinde ısıl işlemin etkisi". Uygulamalı Biyomalzemeler ve Biyomekanik Dergisi 2, 20-28.
[4]Muratoğlu, O.K., Bragdon, C.R., O'Connor, D.O., Delaney, J., Jasty, M., Harris, W.H., 2000. "Dört tip çapraz bağlı asetabular bileşenin aşınma davranışının karşılaştırılması", 46. Yıllık Toplantı, ORS, 12-15 Mart 2000, Orlando, Florida.
[5] Palm Medical dosyalarındaki veriler